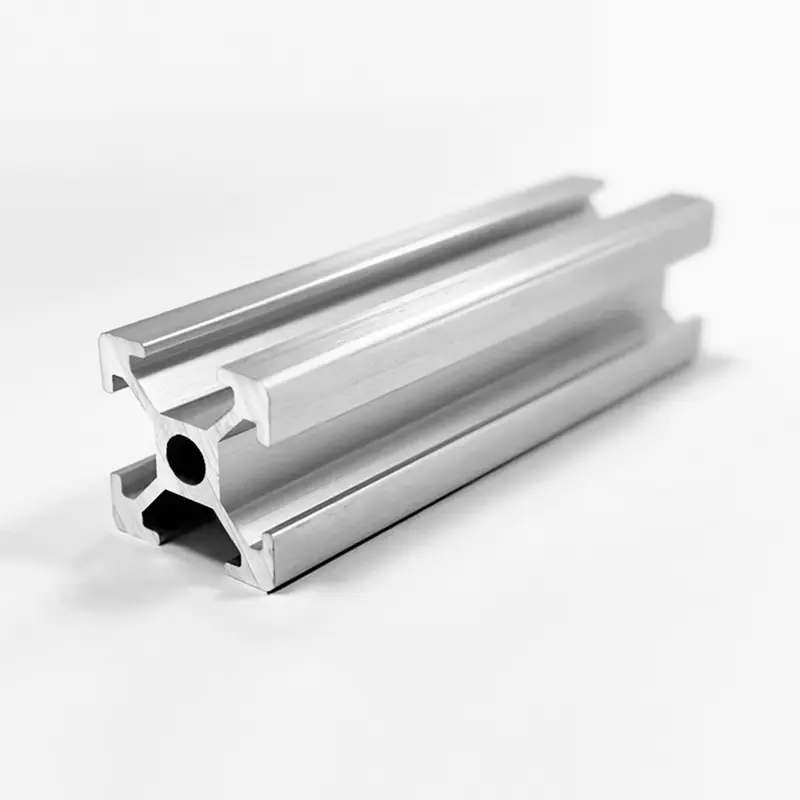

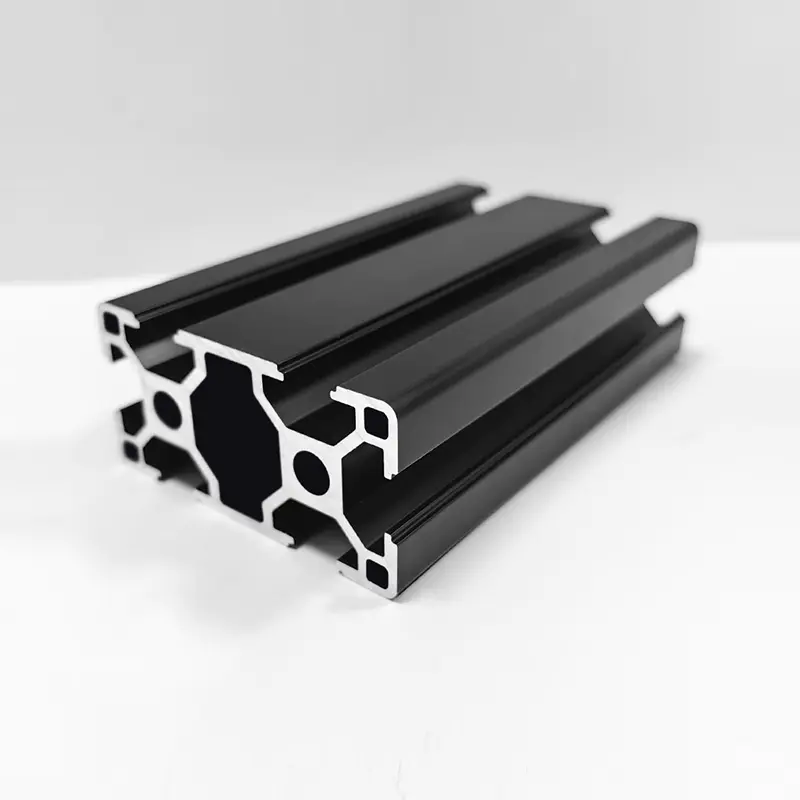
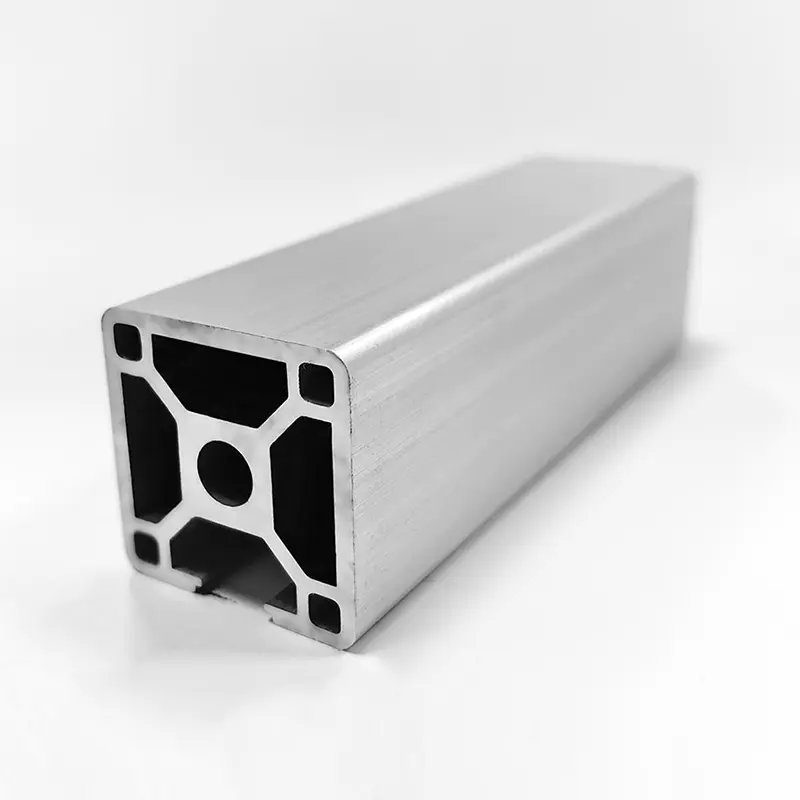
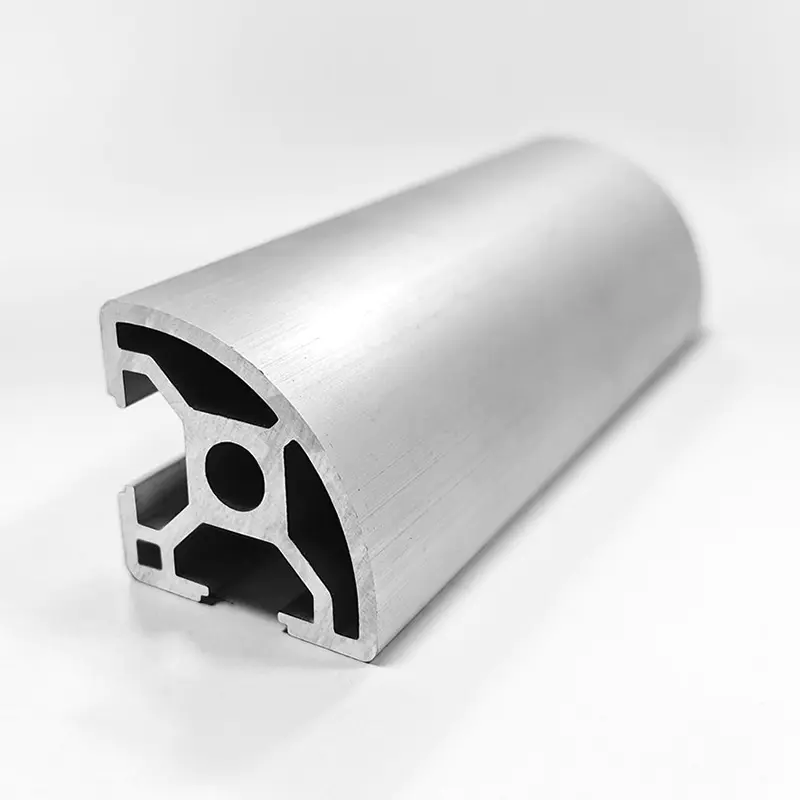
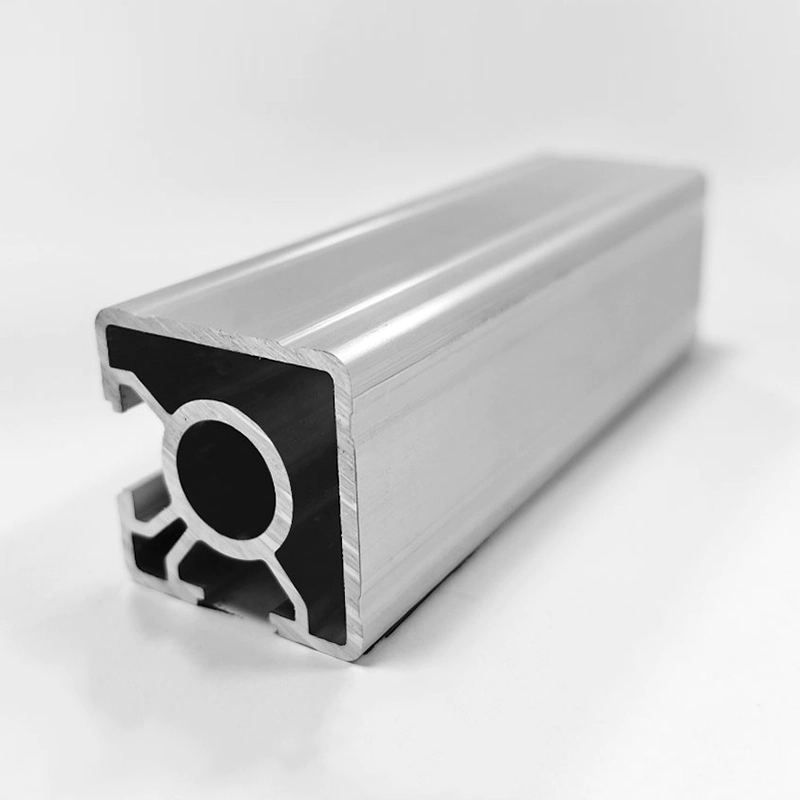
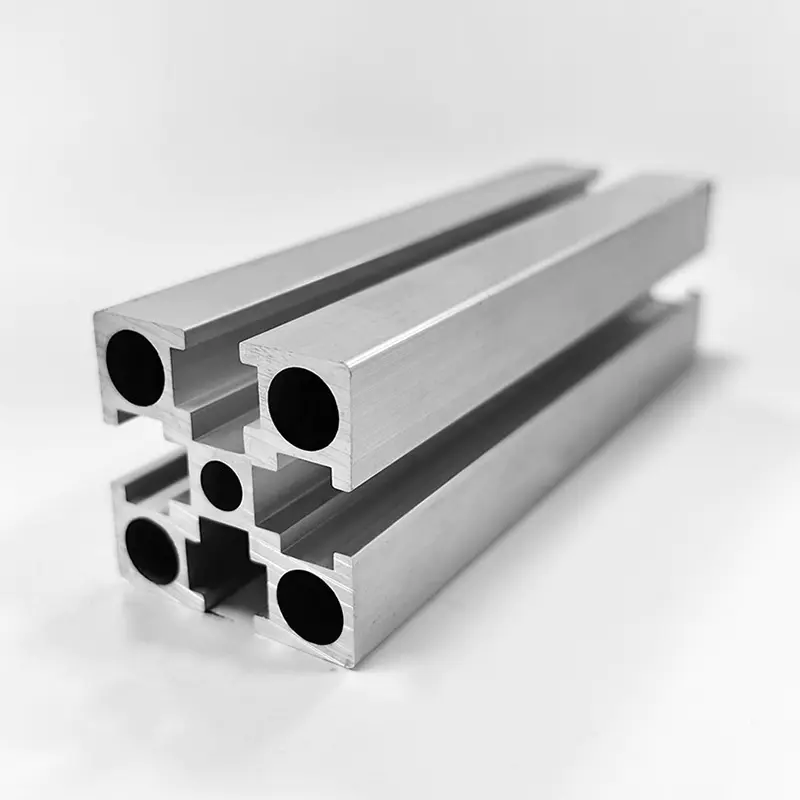
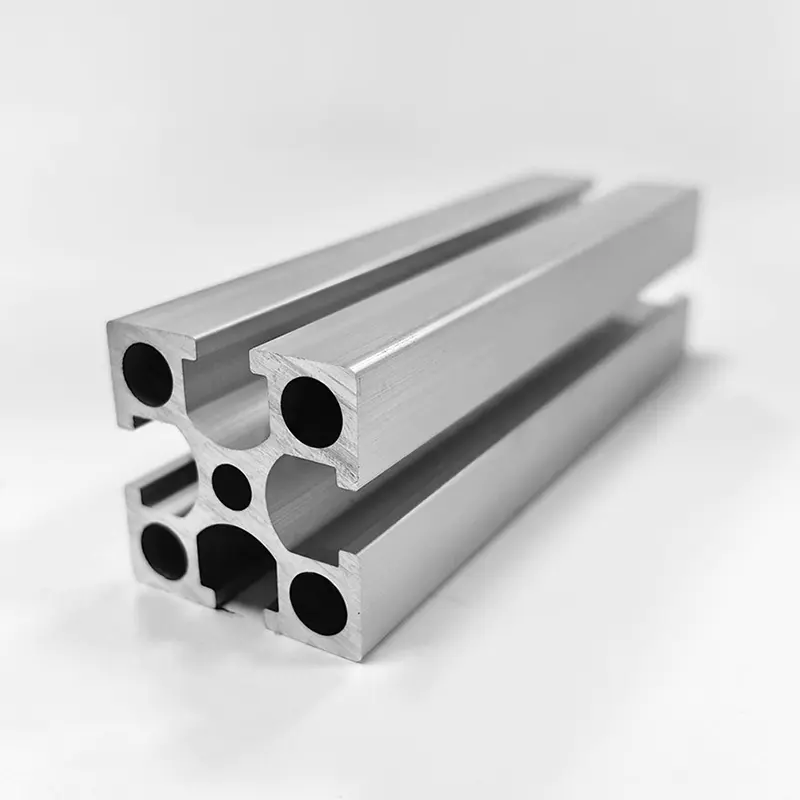
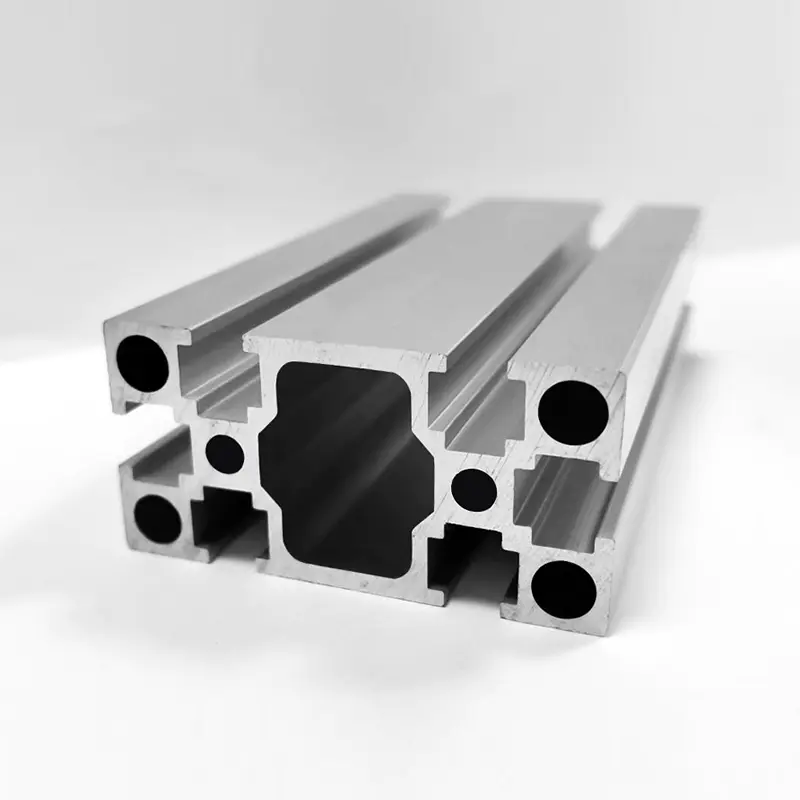
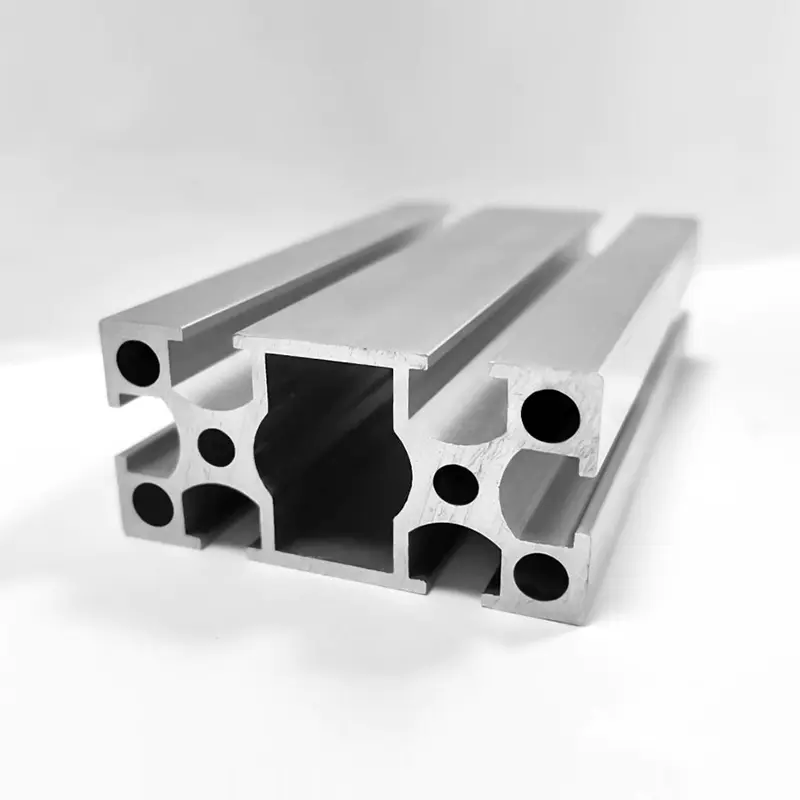
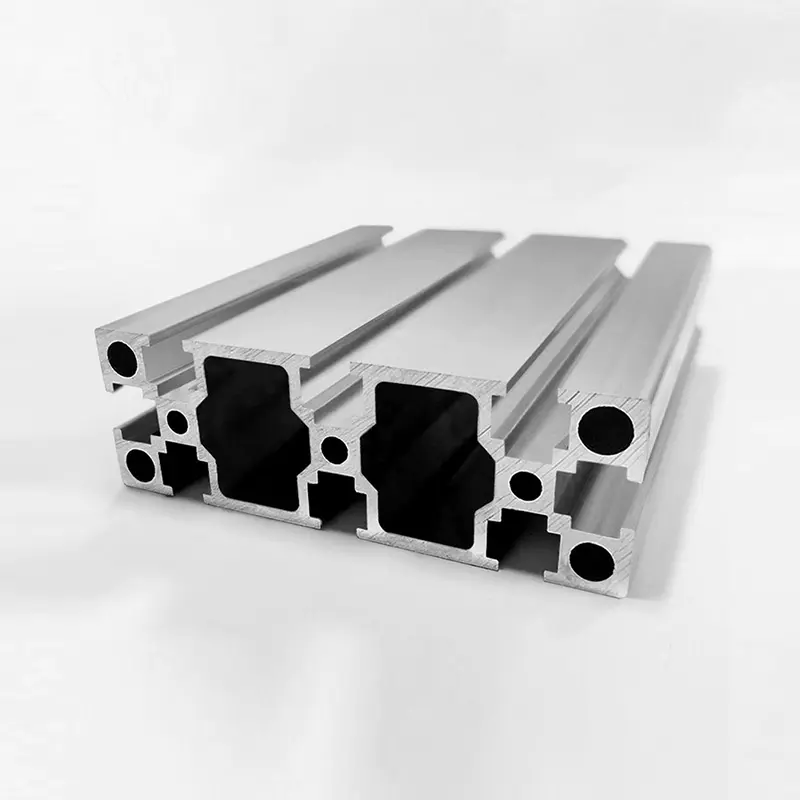
고강도 합금 프로필 6061-T6
강화된 벽 두께와 최적화된 내부 리브를 갖춘 6061-T6 알루미늄으로 압출되었습니다. 구조적 프레임워크, 자동화된 장비 베이스 및 고하중 지원 시스템용으로 설계되었습니다. 정밀 공차는 ASTM B221을 충족하며 사내 CNC 가공 및 표면 마감 처리가 완벽합니다.
핵심 장점
통합 생산 체인
금형 설계, 압출, CNC 가공(3축 및 5축), 양극 처리, 분체 코팅, 조립 등이 모두 3개 제조 기지에서 자체적으로 이루어집니다. 리드타임을 줄이고 완전한 추적성을 보장합니다.
고강도 합금
제어된 Mg(0.8~1.2%) 및 Si(0.4~0.8%) 함량은 일관된 기계적 특성을 제공합니다. T6 성질은 강도, 성형성 및 내식성의 균형을 제공합니다.
정밀도 및 안정성
직진도 ≤ 0.5mm/m, 비틀림 ≤ 0.3mm/m. 절단 공차가 ±0.2mm인 맞춤형 길이. 결합 부품을 사용한 고정밀 조립에 적합합니다.
표면공학
마무리 전 탈지 및 부동태화 처리. MIL-A-8625에 따라 최대 25μm(클래스 AA25)의 양극 코팅. 균일한 필름 두께로 RAL 색상으로 분말 코팅이 가능합니다.
제품 사양
| 매개변수 | 값/범위 |
|---|---|
| 합금 / 성미 | 6061-T6 |
| 벽 두께 | 2.5 – 6.0mm(시리즈에 따라 다름) |
| 표준 길이 | 6.0m / 6.5m(맞춤 절단 가능) |
| 인장강도(Rm) | ≥ 310MPa |
| 항복강도(Rp0.2) | ≥ 276MPa |
| 신율(A50) | ≥ 10% |
| 경도(HBW) | ≥ 95 |
| 표면 마무리 | 밀, 투명/검정색 양극 산화 처리, 분체 코팅(RAL) |
| 직진성 공차 | ≤ 0.5mm/m |
| 비틀림 공차 | ≤ 0.3mm/m |
응용분야
산업용 장비
- 기계 프레임 및 컨베이어 지지대
- 진동 감쇠 베이스
- 갠트리 및 포털 구조
자동화 및 로봇공학
- 로봇 워크스테이션 및 엔드 이펙터 마운트
- 선형 가이드 레일 및 액추에이터 브래킷
- 안전 보호 및 인클로저 프레임
인프라 및 에너지
- 태양광 패널 장착 시스템
- 튼튼한 랙 및 선반
- 전기 캐비닛용 맞춤형 인클로저
처리 및 조립 지침
- M8 나사의 권장 태핑 토크: 18–22 N·m. 응력 집중을 줄이기 위해 막힌 구멍에 나사산 형성 나사를 사용하십시오.
- 양극 산화 처리된 표면에는 중성 pH 세척제(6-8)를 사용하십시오. 코팅을 저하시킬 수 있는 산성 또는 알칼리성 물질을 피하십시오.
- 용접: ER4043 또는 ER5356 필러 와이어를 사용하십시오. T6 특성을 복원하려면 용접후열처리(PWHT)가 필요합니다.
- 최대 연속 작동 온도: 150°C. 이 임계값을 초과하면 강도 감소가 발생합니다.
- 보관: 프로필을 건조하고 덮어두십시오. 갈바닉 부식을 방지하려면 이종 금속(구리, 강철)과 직접 접촉하지 마십시오.
자주 묻는 질문
균일한 하중을 갖는 2.0m의 단순 지지 범위에서 100×100×5mm 프로파일(단면 계수 22.4cm3)은 항복 강도(276MPa)에서 약 1800kg을 지지합니다. 중간 범위의 점부하의 경우 용량을 50% 줄입니다. 특정 구성에 대해서는 항상 엔지니어링 계산을 참조하십시오.
예. Huishuo는 드릴링, 태핑, 밀링 및 카운터보링을 위한 3축 및 5축 CNC 머시닝 센터를 운영합니다. 우리는 또한 ±0.2mm 공차로 정확한 길이로 프로파일 절단을 제공합니다. 프로세스 검토를 위해 2D/3D 도면을 제출하세요.
밀링 마감은 7~10일 이내에 배송됩니다. 양극 산화 처리(투명/검은색)는 3~5일이 추가됩니다. 분체 코팅(모든 RAL)에는 5~7일이 추가됩니다. 모든 표면 처리 라인이 사내에 있어 아웃소싱 지연이 줄어듭니다. 맞춤형 색상의 최소 주문 수량: 500kg.
나사산에 고착 방지 윤활제(니켈 기반 또는 구리 기반)를 사용하거나 PTFE 코팅 패스너를 지정하십시오. 양극 산화 처리된 프로파일의 경우 마찰을 줄이고 알루미늄 이동을 방지하기 위해 결합 표면에 건식 필름 윤활제를 바르십시오.